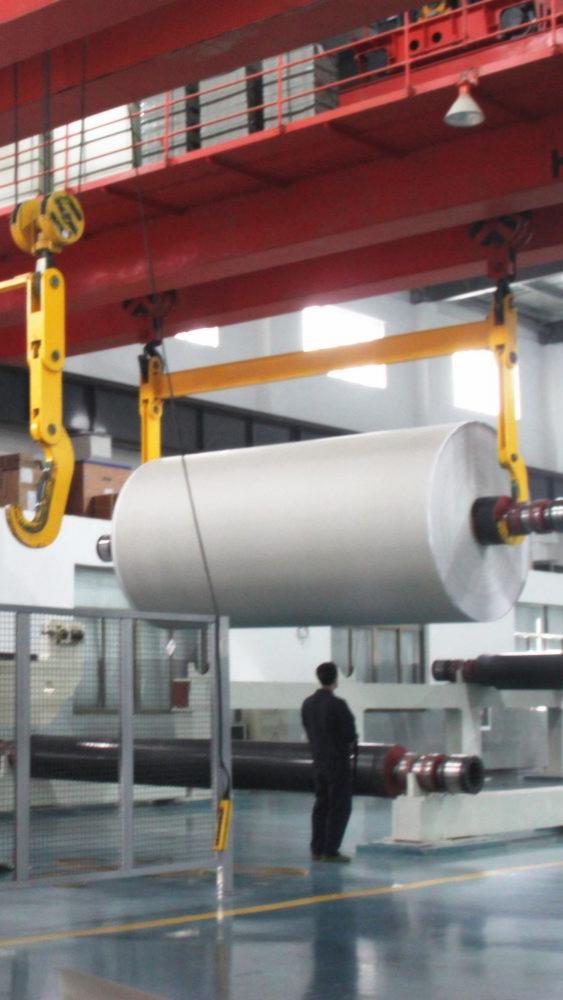
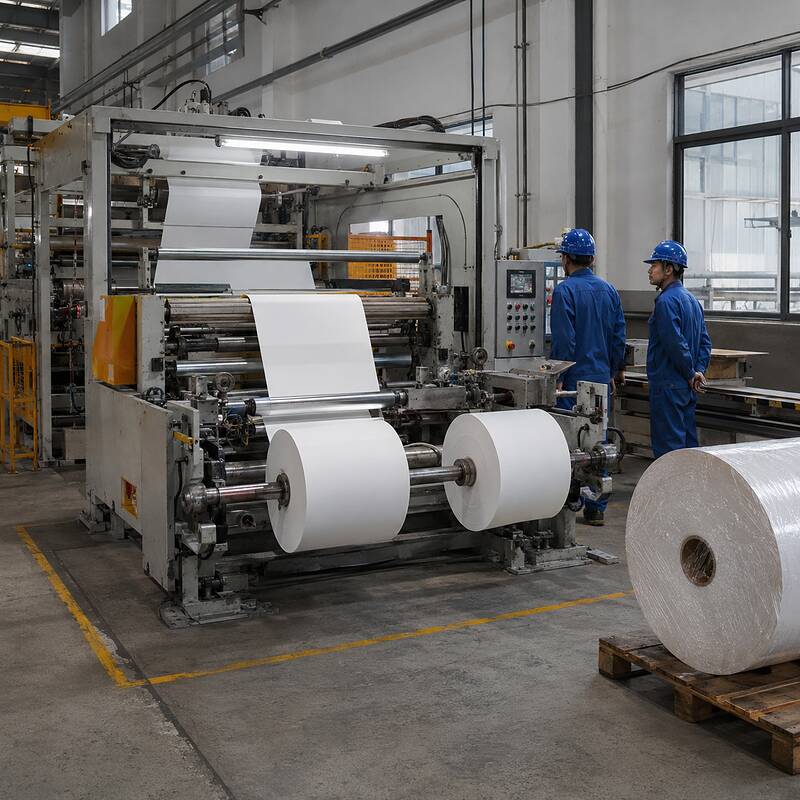
Los defectos de calidad durante el recubrimiento por extrusión de polietileno (PE) provocan directamente altas tasas de desperdicio, riesgos de fallos en el embalaje y un aumento de los costes de producción para los transformadores. Problemas comunes como la mala adherencia, los poros, el grosor irregular y la contaminación superficial pueden arruinar productos terminados como vasos de papel, envases de alimentos y envoltorios médicos.
Comprender las causas fundamentales de estos defectos —y cómo prevenirlos— ayuda a los fabricantes a reducir el desperdicio, mantener un rendimiento de barrera constante y ofrecer envases seguros para alimentos . Esta guía analiza los problemas de calidad más frecuentes en la producción de papel recubierto de PE , sus causas subyacentes y estrategias de mitigación comprobadas.
Puntos Clave
- El tratamiento corona aumenta la energía superficial del papel para garantizar una fuerte adhesión del PE y evitar la deslaminación durante el proceso de conversión.
- Los poros en la capa de recubrimiento deterioran la eficacia de la barrera contra la humedad y la grasa, y se detectan mediante pruebas de penetración de tinte durante el control de calidad.
- El ajuste preciso de la separación de la matriz y el control estable de la velocidad de la línea garantizan un espesor de recubrimiento uniforme en todo el ancho de la banda.
- La formación de cuellos y rebordes en los bordes genera un exceso de desperdicio en los recortes de los bordes, que puede reducirse optimizando la distancia entre los troqueles y la formulación de la resina.
- El control de la estática y los entornos de producción limpios evitan la contaminación por polvo y los defectos superficiales en la banda recubierta.
Problemas de mala adhesión y deslaminación
La mala adherencia entre la capa de PE y el papel base es uno de los defectos de recubrimiento más críticos, ya que provoca que las capas se separen durante el troquelado, el plegado o el uso final.
Causas fundamentales
- Tratamiento insuficiente contra el coronavirusLa baja energía superficial del papel base impide que el PE fundido se extienda y se adhiera a la superficie de la fibra.
- Baja temperatura de extrusiónLa resina fría e insuficientemente fundida no fluye de manera uniforme ni forma una unión mecánica fuerte con el papel.
- Contaminación superficialEl polvo, los agentes desmoldantes o los restos de fibras en la banda de papel crean capas límite débiles entre el recubrimiento y el sustrato.
Tratamiento contra el coronavirus: La solución estándar
El tratamiento de descarga de corona es el método estándar de la industria para mejorar la adhesión. Eleva la energía superficial del papel de aproximadamente 30 dinas/cm a un nivel objetivo que garantiza la unión permanente de la resina de PE fundida.
| Aplicación | Nivel mínimo requerido de dinas | Rango de trabajo óptimo |
|---|---|---|
| Adhesión de recubrimiento de PE estándar | 38 dinas/cm | 38 – 40 dinas/cm |
| Impresión flexográfica de alta calidad | 40 dinas/cm | 42 – 44 dinas/cm |
| Norma ISO 2835 para procesos de flexografía | 38 dinas/cm | 38 – 42 dinas/cm |
Las estaciones de corona debidamente calibradas e instaladas directamente antes del molde de recubrimiento mantienen una energía superficial constante, lo que garantiza una resistencia al despegue fiable y evita la deslaminación durante el proceso de conversión posterior.
Agujeros y fallos de barrera en papel recubierto de PE
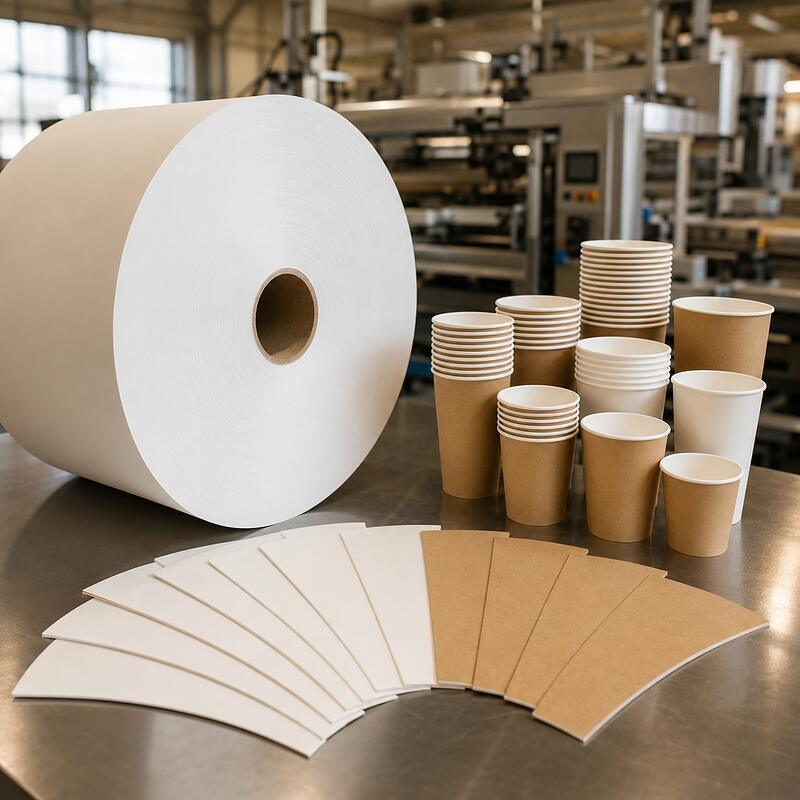
Los diminutos orificios en el revestimiento de PE son un defecto oculto pero de alto riesgo, ya que rompen la capa de barrera continua y permiten que el líquido o la grasa se filtren hasta el papel base.
Impacto de los defectos de porosidad
- En el caso de los envases de alimentos: Los líquidos y la grasa se filtran, manchando el embalaje exterior y acortando la vida útil del producto.
- En el caso de los vasos de papel: Las bebidas calientes se filtran, ablandando el cartón y provocando fallos estructurales.
- En el caso de los envases médicos: la pérdida de la integridad de la barrera estéril compromete la seguridad del producto.
Causas fundamentales
- Las burbujas de aire atrapadas en la resina extruida estallan y dejan pequeños huecos en el recubrimiento.
- Recubrimiento de peso insuficiente: Las capas delgadas de resina no pueden cubrir completamente las crestas y los valles de la superficie de las fibras de papel.
- Las protuberancias de las fibras o los contaminantes de la superficie atraviesan la película de recubrimiento húmeda a medida que esta se seca.
Detección y prevención
Los equipos de control de calidad utilizan pruebas de penetración de tinte para identificar microperforaciones ocultas: se aplica una solución de prueba de color a la superficie recubierta y las manchas oscuras en el reverso indican la ubicación de los defectos.
Las medidas de prevención incluyen:
- Optimización de la temperatura de fusión de la resina y la presión del molde para eliminar el atrapamiento de aire.
- Asegurar que el peso mínimo del recubrimiento sea suficiente para cubrir completamente la rugosidad de la fibra.
- Utilizando papel crudo limpio y bien seleccionado con un acabado superficial liso.
Variaciones en el espesor del recubrimiento y problemas de calidad en los bordes.
El recubrimiento de PE no uniforme provoca un rendimiento de barrera inconsistente en toda la banda, y los defectos específicos de los bordes generan un importante desperdicio de producción.
Variación del espesor transversal de la red
El espesor desigual del recubrimiento a lo largo del ancho de la lámina provoca puntos débiles en las zonas delgadas y un coste excesivo de material en las zonas gruesas.
| Categoría de causa raíz | Ejemplos específicos en recubrimiento por extrusión |
|---|---|
| no uniformidad del flujo de la matriz | Ajustes desiguales de la separación del chip, acumulación de carbono dentro del chip o canales de flujo internos desiguales. |
| irregularidades de enfriamiento | Temperatura desigual de los rodillos de enfriamiento, rodillos doblados o enfriamiento no uniforme en toda la banda. |
| Error de medición | Medidores de espesor desalineados o sistemas de control mal calibrados. |
Pasos de corrección :
- Ajuste y nivele la separación del troquel de manera uniforme al iniciar la línea.
- Ajuste las zonas de calentamiento de los labios de la boquilla para que coincidan con el peso de recubrimiento deseado en toda la banda.
- Calibre regularmente los medidores de espesor en línea para un control de retroalimentación preciso.
Formación de cuello y borde
El estrechamiento es la contracción natural de la resina fundida al salir del molde, causada por la tensión superficial. Este efecto crea rebordes gruesos y elevados que deben recortarse y desecharse, lo que aumenta el desperdicio de material.
| Causa primaria | Estrategias de mitigación |
|---|---|
| La tensión superficial de la resina fundida tira de los bordes hacia adentro. | Reduzca la distancia entre el chip y el sustrato para minimizar el tiempo de estirado. |
| Desajuste de velocidad entre la extrusión y la banda en movimiento | Optimizar la velocidad de la línea y la relación de estiramiento. |
| Alta viscosidad de fusión que amplifica la contracción | Ajustar la formulación de la resina o la temperatura de fusión para reducir la tensión superficial. |
Controlar el estrechamiento del cuello reduce el desperdicio de material, mejora la calidad del sellado de los bordes en productos transformados como los vasos de papel y aumenta el rendimiento general del material.
Contaminación superficial que afecta la calidad del papel recubierto de PE
Los defectos estéticos y funcionales de la superficie arruinan la calidad de impresión y pueden comprometer el rendimiento de la barrera.
Arrugas y defectos de manipulación de la banda
Se forman arrugas cuando la tensión de la banda es desigual o inestable durante la laminación:
| Causa | Efecto | Solución |
|---|---|---|
| Tensión lateral desigual | La flacidez localizada crea arrugas durante la adhesión. | Control preciso de la tensión de la banda en todo el ancho. |
| Picos de tensión por fallas mecánicas | Deformación permanente por estiramiento y arrugas longitudinales | Sistema de control de tensión de circuito cerrado con compensación en tiempo real. |
| Alargamiento diferencial entre las redes | La tensión de compresión forma arrugas en forma de túnel paralelas a la dirección de la máquina. | Ajuste preciso de la tensión entre las capas del sustrato y del recubrimiento. |
Agrietamiento de lodo
El agrietamiento por lodo se produce cuando los recubrimientos gruesos se secan o fraguan demasiado rápido, formando una red de finas grietas superficiales. Esto se debe a una velocidad de enfriamiento excesiva o a una diferencia entre las temperaturas de fusión y de los rodillos de enfriamiento, y se puede solucionar ajustando la temperatura de los rodillos de enfriamiento y la velocidad de la línea.
Contaminación por estática y polvo
La carga estática en la red que se mueve rápidamente atrae las partículas de polvo suspendidas en el aire, que se incrustan en el revestimiento de PE húmedo y crean defectos en la superficie y posibles puntos de perforación.
| Método de control | Mecanismo | Aplicación en la producción |
|---|---|---|
| Humidificacion | Aumenta la humedad ambiental para reducir la acumulación de electricidad estática en condiciones secas. | Mantener un nivel de humedad controlado en la sala de producción. |
| Barras ionizantes | Genera iones de aire para neutralizar la carga estática en la red en movimiento. | Instalado cerca de las estaciones de la matriz de recubrimiento, la cortadora y la bobinadora. |
| Tratamientos antiestáticos | Aplica una fina capa conductora para disipar la carga. | Se utiliza en rollos de sustrato para una producción limpia de alta calidad. |
Los controles de producción propios de una sala limpia son especialmente importantes para el papel recubierto de PE de grado médico, donde la contaminación puede comprometer la esterilidad del producto.
Conclusión
La calidad constante del recubrimiento de PE depende de un control estricto de la preparación de la superficie, los parámetros de extrusión, la manipulación de la banda y el entorno de producción. Al comprender las causas fundamentales de defectos comunes como la mala adhesión, los poros, el espesor irregular y la contaminación superficial, los fabricantes pueden reducir los índices de desperdicio, mejorar la fiabilidad de la barrera y ofrecer productos terminados uniformes y aptos para uso alimentario.
Los principales proveedores de cartón mantienen un estricto control de calidad en línea y realizan auditorías de proceso periódicas para reducir los defectos de recubrimiento, lo que garantiza un cartón recubierto de PE uniforme y de alto rendimiento para aplicaciones de envasado de alimentos, productos médicos e industriales.
Preguntas Frecuentes
¿Cuál es la causa más común de deslaminación del recubrimiento de PE?
Un tratamiento corona insuficiente es la principal causa de fallos de adhesión. Si la energía superficial del papel base es demasiado baja, el polietileno fundido no puede humedecerlo y formar una unión fuerte, lo que provoca la separación de capas durante el procesamiento o el uso final.
¿Cómo detectan los fabricantes los pequeños orificios en el papel recubierto de PE?
Los equipos de control de calidad utilizan pruebas de penetración de tinte: se aplica una solución de prueba coloreada al lado recubierto de la lámina, y cualquier mancha oscura en el reverso sin recubrimiento indica defectos de microperforación. También se utilizan sistemas de visión automatizados en línea para líneas de producción de alta velocidad.
¿Qué problemas provoca un espesor de recubrimiento desigual?
Las zonas delgadas crean puntos débiles en la barrera contra la humedad y la grasa, lo que conlleva riesgos de fugas en los envases de alimentos. Las zonas gruesas suponen un desperdicio de material, aumentan los costes y pueden causar problemas durante el termosellado si el exceso de polietileno se sale por la costura.
¿Qué es el estrechamiento en el recubrimiento por extrusión y por qué supone un problema?
El estrechamiento es la contracción hacia adentro de la red de resina fundida al salir del molde, causada por la tensión superficial. Esto crea bordes gruesos e inservibles que deben recortarse, lo que aumenta el desperdicio de materia prima y reduce el rendimiento de la producción.
¿Cómo afecta la electricidad estática a la calidad del papel recubierto de PE?
La carga estática en la banda de papel en movimiento atrae el polvo y los residuos suspendidos en el aire. Estas partículas se incrustan en el recubrimiento de PE húmedo, creando defectos superficiales, imperfecciones en la impresión y posibles poros que comprometen el rendimiento de la barrera.